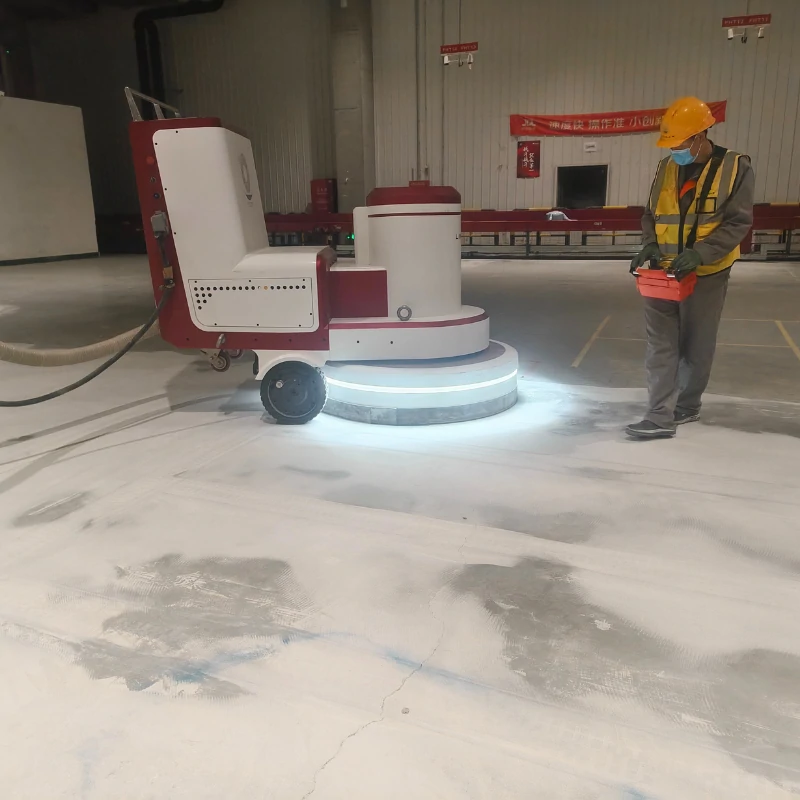
重完工轻质量,地面高低差形成波浪纹,隐性成本持续产生。
地面不平→货架偏心、承载力降低,调平垫片用量大,安装费时费钱;叉车限速,作业效率下降。
地面不平,造成精密机床检测数据失真,加工误差变大;AGV轮胎磨损加剧,维护成本上涨。
灯光下地面波浪纹视觉畸变,影响展示与体验。
自研高精度研磨设备+专用磨料组合,通过多道精细研磨消除地面高低差与波浪纹
| FF≥150 | 平整度指数 | 按 ASTM E1155 检测 |
| FL≥100 | 水平度指数 | F-Number 体系 |
| 3m靠尺<1.0mm | 地面与直尺间隙 | 行业 Ultra-Flat 等级 |
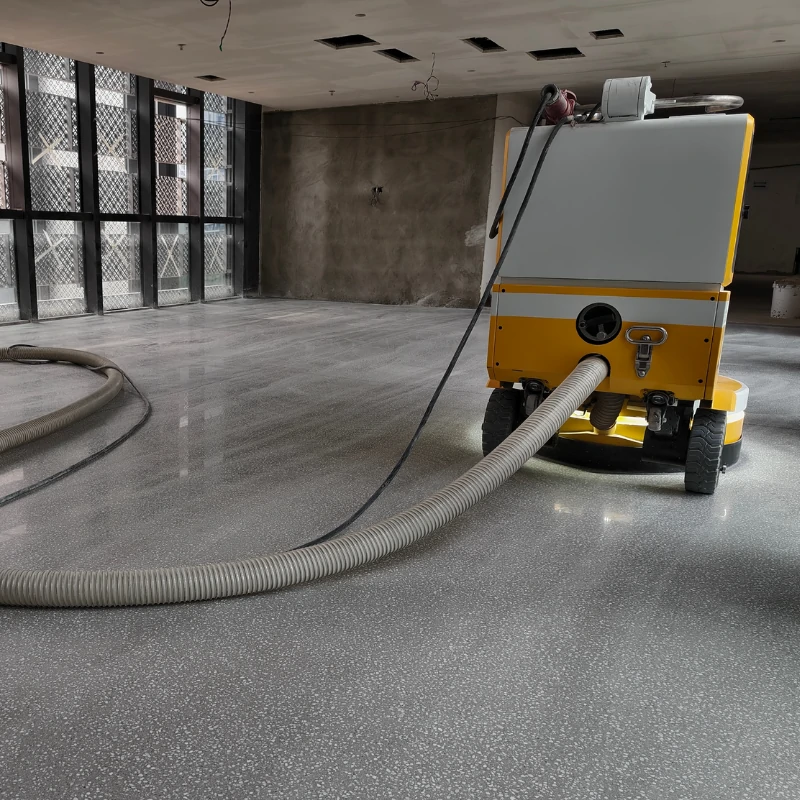
一次研磨覆盖完整地面单元,地面平整没波纹。
磨盘自重与刚性连接使研磨压力集中于凸起部位,先削高点、低点保护,实现高精度找平。
轻松应对C80高强混凝土等硬质地面,切削不降速、压力不衰减。
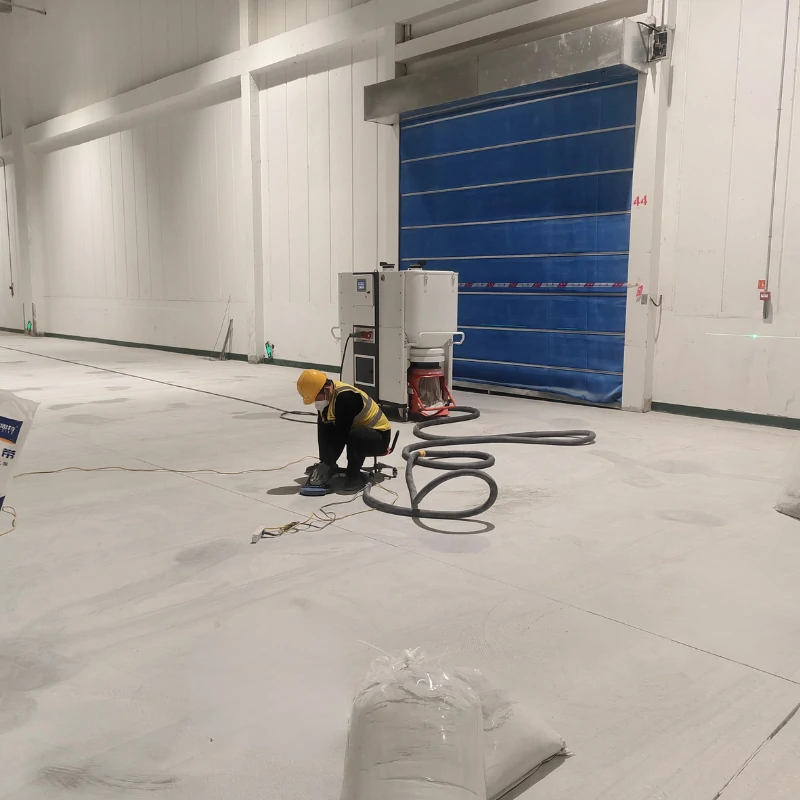
高性能除尘系统大幅降低作业粉尘,优化作业环境,保护人员健康;可交叉施工,商业场所可缩短停业时间,降低经营影响。
系统从工况诊断、方案匹配、材料选型到专项技术定制,全流程由专属设计方案精准落地,可适配各类严苛场景。为客户提供兼具美学表现和长效耐用性能的一体化地面解决方案。
芯片制造车间、航天器装配区、沿海化工车间、港口重载仓储、高精度设备生产车间、仓储高位货架等——对地面平整度、洁净度、耐久性有极端要求的场所。
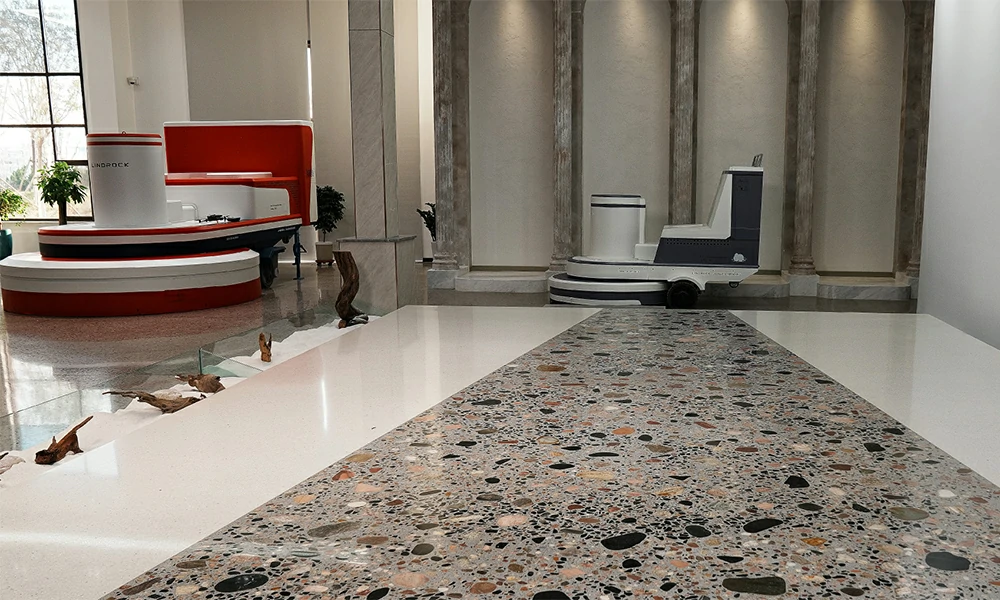
超甲级写字楼、奢侈品展厅、博物馆、交通枢纽、高端商业空间等——需兼顾美学表现与长期免维护特性的空间。
针对研磨后地面平整度建立的三级分级标准与四变量匹配系统
超平等级
施工前“三查”
效果自由定制
施工中“四配”
| 等级 | 标准级 (Grade 1) | 专业级 (Grade 2) | 精密级 (Grade 3) |
|---|---|---|---|
| FF 值 | ≥ 75 | ≥ 120 | ≥ 150 |
| FL 值 | ≥ 50 | ≥ 80 | ≥ 100 |
| 3m 靠尺落差 | ≤ 3.0 mm | ≤ 2.0 mm | ≤ 1.0 mm |
| 定位 | 满足常规工业与商业场景 | 满足高标准商业与精密制造场景 | 满足超平仓储、高端商业与地标建筑 |
地面平整度-测平整度定走刀路径
地面硬度-测硬度选结合剂
地面含水率-测含水率防起泡
平整度等级-标准/专业/精密,由FF/FL决定·施工前确定
地面硬度-不漏/浅漏/中漏/深露,由研磨深度决定·不可逆,深露可达30mm
地面含水率-平光 → 磨砂 → 半抛 → 高抛 → 超抛,由抛光目数决定·施工中可调整
结合剂与磨料-按硬度选磨料
机头压力/设备重量-依软硬调压力
磨头布局-靠布局防打滑
行走速度-分阶段控速度
关键不是磨得多快,而是能不能一次过验
同一台设备,放在机械收光的5,000 psi硬地面和松软的2,500 psi新浇地面上,是完全不同的两个工程。磨料选错了,机器不是在切削——只是推着打滑的磨片在地面上走。林德洛克在第一刀之前就将结合剂、磨料、机头压力和行走速度与地面匹配,设备才能真正发挥额定效率。
| 型号 | 磨盘宽度 | 第一刀效率 |
| LD1800 |
1,800 mm (71 in) |
100–150 m²/hr (1,080–1,615 sq ft/hr) |
| LD1200 |
1,200 mm (47 in) |
80–110 m²/hr (860–1,180 sq ft/hr) |
| LD850 | 850 mm (33 in) | 50–70 m²/hr (540–750 sq ft/hr) |
看粉尘量。以LD1800级别设备为例,在保持切削质量、地面平整度和表面标准的前提下,每10分钟产生35 kg(77 lbs)粉尘——约210 kg/hr——是正常切削速度的基准。小型设备按比例减少;原理相同:看粉尘,不只看速度。
持续、大量的粉尘:磨料切削正常。金刚石按设计碎裂自锐,结合剂匹配正确。
粉尘很少或没有:磨料已打滑。金刚石磨钝后不再碎裂,机器只是在表面滑行——速度毫无意义。
突然大量粉尘:在软地面上,结合剂太硬或磨料太粗。过度切削——挖地、旋纹、波浪面。